福建恒安集团生活用纸生产线技术升级解析:从原纸到成品的品质管控路径
走进福建恒安集团位于晋江的生活用纸生产基地,原纸从造纸机卷取下来的那一刻,品质管控的链条就已经启动。对于一家深耕卫生用品与纸制品领域的企业来说,从原纸到成品的路径并非简单的加工流程,而是一套涉及纤维配比、张力控制、在线检测的系统工程。本文从技术升级的角度,拆解这条品质管控路径的关键节点。
原纸环节:纤维结构与定量的底层逻辑
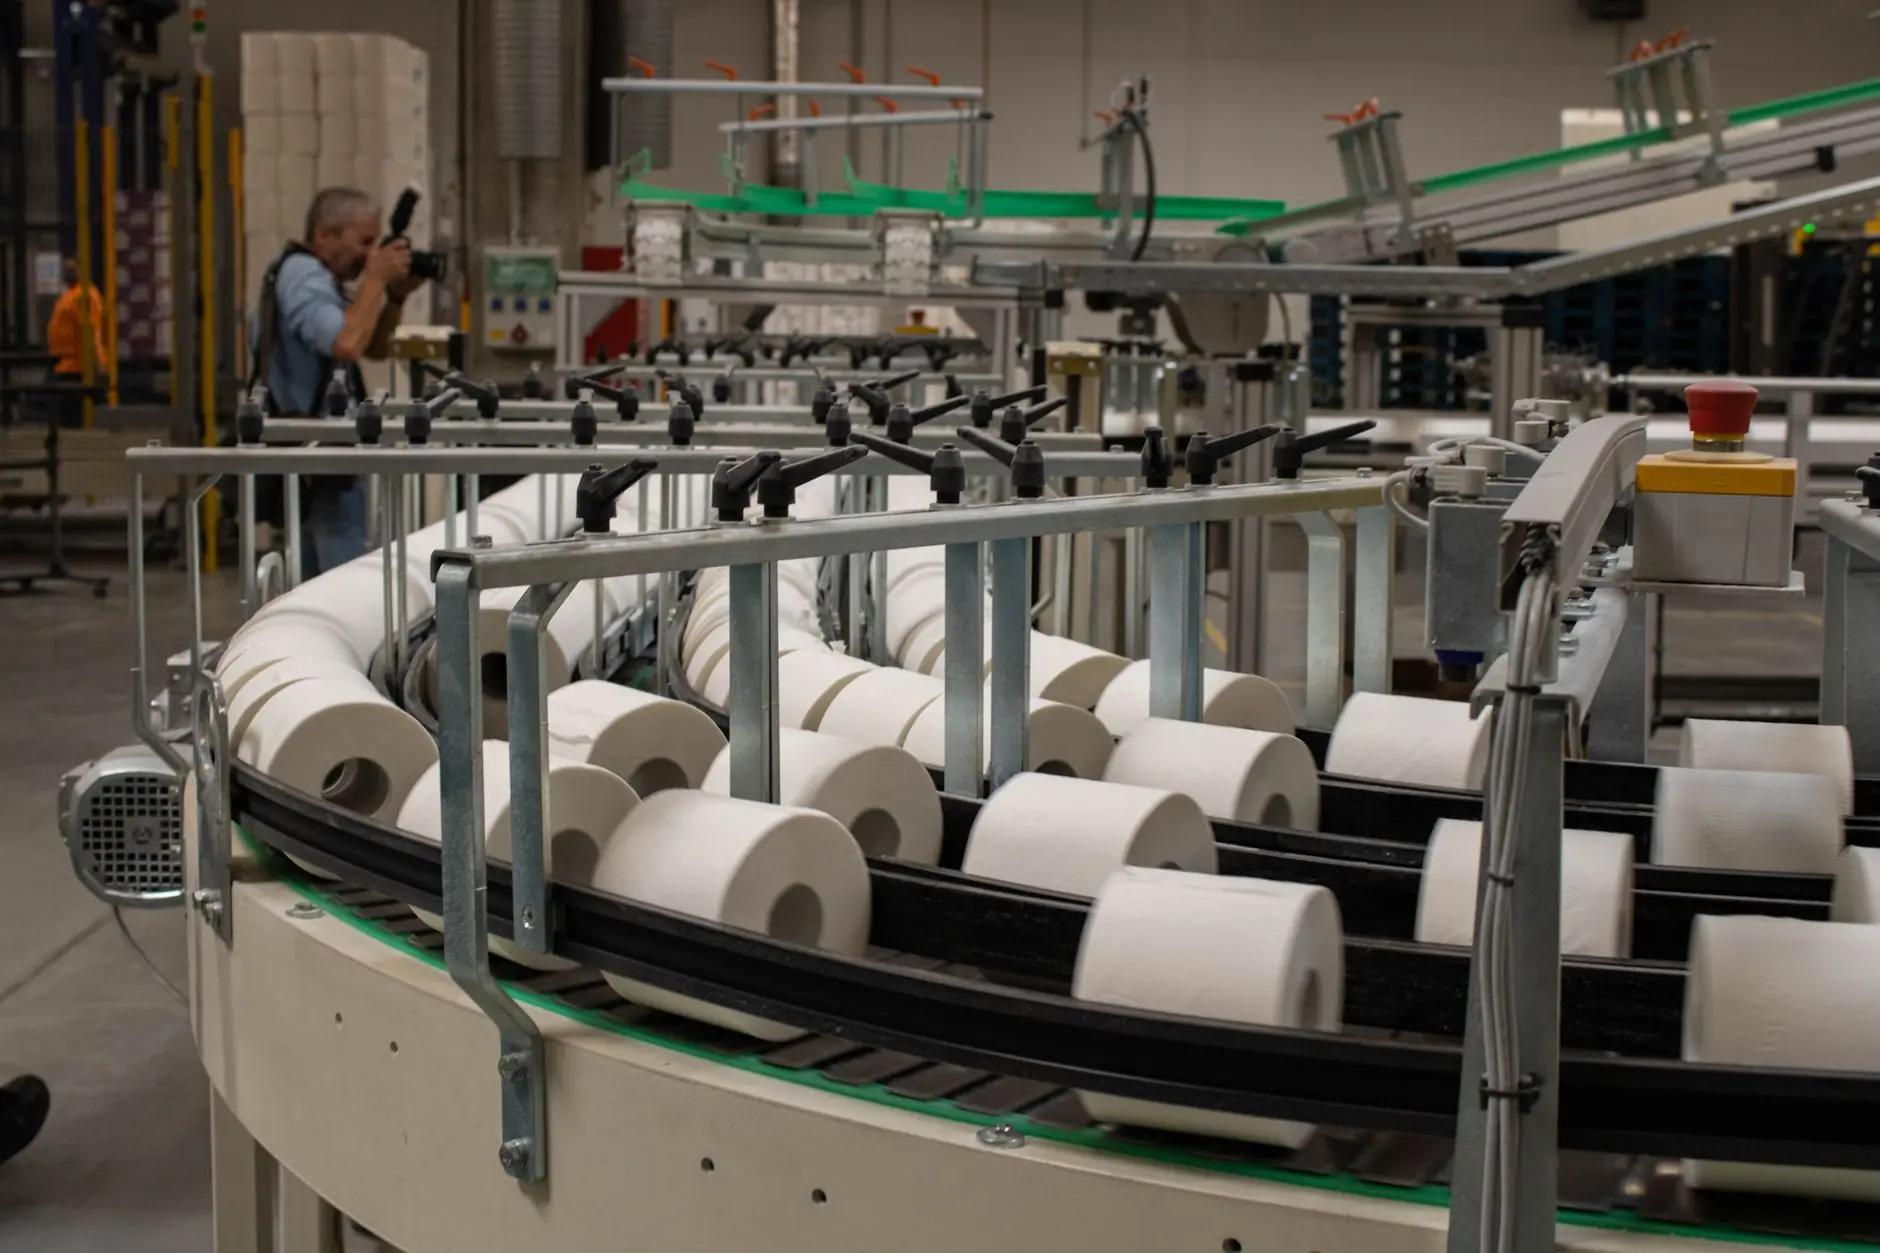
生活用纸的品质起点在于原纸。恒安在福建制造基地采用多层流浆箱技术,通过调整针叶木浆与阔叶木浆的配比,控制原纸的松厚度与抗张强度。定量偏差超过±2%时,后续压花与折叠工序的稳定性就会受到明显影响。因此,在线定量仪与水分传感器被集成到纸机DCS系统中,每30秒反馈一次数据,操作员据此微调浆料浓度。
值得注意的是,原纸的纤维取向直接决定了成品的柔软度与吸水性。纵横向抗张强度比通常控制在2.5:1至3.5:1之间,这一比例若失衡,成品在抽取时容易断裂或产生纸屑。
加工环节:张力控制与压花工艺的精度博弈
原纸进入加工线后,第一个技术难点是张力控制。放卷张力过大,纸幅会被拉伸变形;张力过小,则容易起皱跑偏。恒安的技术升级方案是在放卷、压花、折叠三个工位分别部署伺服驱动系统,通过浮动辊与编码器实时反馈,将张力波动控制在±0.5N以内。
压花工艺同样关键。钢辊与胶辊之间的压力值需要根据原纸克重动态调整——压力不足则压花图案模糊,压力过大则会破坏纤维结构、降低吸水性。目前产线采用液压伺服压花系统,压力调节精度可达0.1MPa。
- 在线视觉检测:每卷成品经过高速相机扫描,识别孔洞、皱褶、污点等缺陷,剔除准确率超过99.5%
- 微生物屏障测试:针对卫生用品的卫生指标,每批次抽样进行细菌菌落总数检测
- 水分回潮平衡:成品在恒温恒湿仓静置24小时,确保水分含量稳定在6%-8%
成品追溯:从批次号到消费者手中的闭环
恒安在成品包装环节引入了二维码追溯系统。每一箱生活用纸的批次号关联着原纸批次、加工线号、操作班组与质检记录。一旦市场反馈异常,可在2小时内定位到具体工序与原料批次。这套系统在福建制造基地运行以来,客诉响应周期缩短了约40%。
以恒安某款卷纸产品为例,技术升级后原纸定量从14.5g/m²降至13.8g/m²,抗张强度反而提升8%,吨纸耗浆量下降约5%。这组数据背后是流浆箱唇口间隙、压榨部线压力、烘缸温度曲线三个参数的协同优化。
从原纸到成品,品质管控的本质是对每一个物理变量的精确约束。对于纸制品行业而言,技术升级的方向不是追求单一指标的极致,而是在柔软度、强度、吸水性、卫生指标之间找到最优平衡点。福建恒安集团在生活用纸产线上的持续投入,正是围绕这一逻辑展开的。